"干烧会烧坏"这句话人人会说,但很少有人说清坏在哪个温度、为什么是那个温度。同一支 1500W 的管,泡在水里管壁只比沸水高二十几度,拎到空气里几分钟就通红——功率没变、电阻没变、丝也没变,变的只有一件事:热量找不到出口了。
这篇文章只做一件事:把 q = h·ΔT 反着解一次,算出干烧时管壁究竟停在哪,再用一个真实的熔铝案例验证这个数。
一、干烧不是"更热",是"热量没有出口"
电热管是恒功率器件:通电那一刻起,它就在按额定功率产热,与外面是水还是空气无关。产出来的热必须由管壁传给介质,管壁温度会自动调整到"传出的热量 = 产生的热量"为止。
所以管壁温度不是设计者定的,是换热条件定的。介质换热能力强,壁温就贴着介质温度;换热能力弱,壁温就得往上爬到某个更高的温度,才能把同样的热量推出去。
水烧管与空干烧管的差别,全部在这个"爬升幅度"里。
二、q = h·ΔT:一个公式定住壁温
q = h × (T壁 − T介质)
- q:管表面负荷,单位 W/m²(工程上更常用 W/cm²,1 W/cm² = 10⁴ W/m²)
- h:管壁到介质的换热系数,单位 W/(m²·K)
- T壁 − T介质:壁温高出介质的幅度
反过来写就是本文的核心式子:
ΔT = q ÷ h
q 由设计定(功率 ÷ 管表面积),h 由介质与流动状态定。ΔT 是两者相除的结果,不是可以商量的参数。
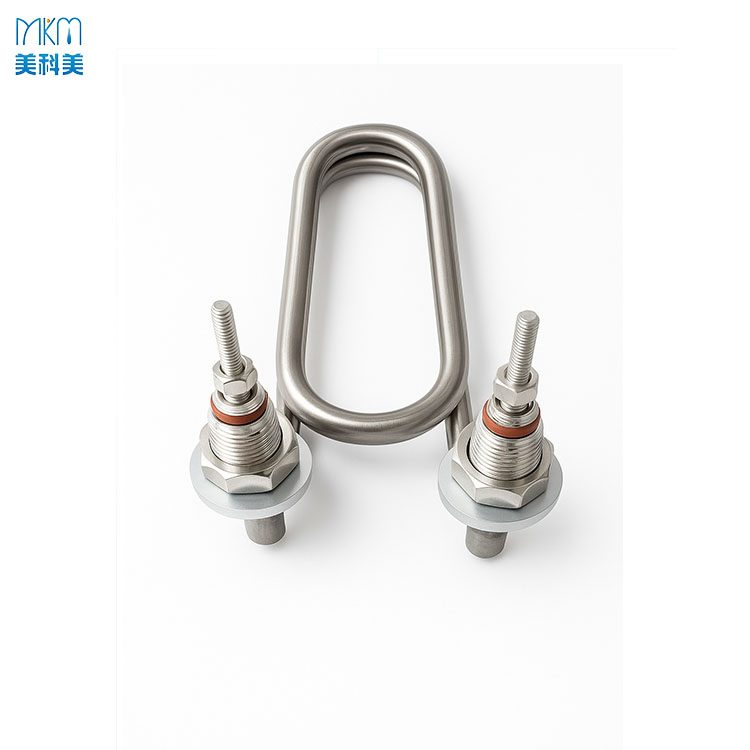
以一支水烧管为例:220V/1500W、Φ6.5、发热段 193mm,管表面积 = π × 0.65cm × 19.3cm ≈ 39.4 cm²,q = 1500 ÷ 39.4 ≈ 38 W/cm²。它工作时壁温只比沸水高 20~30℃,反推换热系数:
h = q ÷ ΔT = 3.8×10⁵ W/m² ÷ 25 K ≈ 1.5×10⁴ W/(m²·K)
这个量级正是水沸腾换热的典型值。也就是说,38 W/cm² 这么高的热流密度能被"压"在 25℃ 的温差里,全靠 h 大。
三、三条散热通道,量级差了三个数量级
干烧时,热量只剩两条通道:自然对流和辐射。
| 通道 | 换热系数 h 量级 | 特点 |
|---|---|---|
| 水沸腾 | 10³~10⁴ W/(m²·K) | 汽泡反复生成、脱离,把潜热直接带走 |
| 空气自然对流 | 10 W/(m²·K) 量级 | 靠空气受热上升的微弱环流 |
| 高温辐射 | 随 T⁴ 增长,等效 h 从几十升到几百 | 温度越高越管用,但需要壁温先升上去 |
差距有多大?同样 38 W/cm²,如果只靠空气自然对流(h ≈ 10),需要 ΔT ≈ 3.8×10⁵ ÷ 10 = 38000 K。这个数没有物理意义——它只说明一件事:对流这条路根本走不通,热量必须靠把壁温抬到几百度、让辐射接手。
水侧还有一层隐藏保险:池沸腾存在临界热流密度(约 1 MW/m²,即 10² W/cm² 量级),越过它加热面进入膜态沸腾,汽膜把液体隔开,换热系数断崖下跌。38 W/cm² 距离这个临界点还有约 3 倍余量,所以水烧管能长期稳定工作——它离"失控"还有距离,而干烧管从一开始就在失控区里。
四、反算:8 W/cm² 在静止空气里停在 850℃
行业把空干烧管的表面负荷控制在 8 W/cm² 以内。这个数字对应的壁温,可以直接算出来。
设环境 25℃,管表面发射率 ε = 0.8(氧化后的金属表面常见取值),自然对流 h = 10 W/(m²·K)。热平衡方程:
q = h × (T − T∞) + ε σ (T⁴ − T∞⁴)
其中 σ = 5.67×10⁻⁸ W/(m²·K⁴),T 取绝对温度
代入 q = 8 W/cm² = 8×10⁴ W/m²,试算 T = 1123 K(即 850℃):
- 辐射项:0.8 × 5.67×10⁻⁸ × (1123⁴ − 298⁴) = 0.8 × 5.67×10⁻⁸ × 1.59×10¹² ≈ 7.21×10⁴ W/m²
- 对流项:10 × (1123 − 298) = 8.25×10³ W/m²
- 合计 ≈ 8.04×10⁴ W/m² ≈ 8.04 W/cm² ✓
8 W/cm² 在静止空气中对应的平衡壁温就是 850℃ 上下。 换句话说,8 W/cm² 这条线不是经验拍出来的,它是"把壁温钉在 850℃ 附近"的反向解。
同一公式再算几个点,就能画出这条曲线:
| q(W/cm²) | 0.8 | 1.3 | 2.1 | 3.2 | 4.7 | 6.8 | 8.0 | 9.5 |
|---|---|---|---|---|---|---|---|---|
| 平衡壁温(℃) | 300 | 400 | 500 | 600 | 700 | 800 | 850 | 900 |
注意曲线的形状:低温段(300~500℃)对流还占一定份额,壁温随 q 上升较陡;进入 600℃ 以上,辐射按 T⁴ 增长,曲线逐渐变平——温度越高,辐射越"接管"散热,壁温对 q 反而不那么敏感了。这既是好事(干烧管高温下不会因为 q 略高就立刻飞温),也是坏事(一旦越过某个 q,靠辐射也追不上,壁温就再也稳不住)。
五、850℃ 附近,管子里在发生什么
850℃ 不是随便一个温度,它同时踩过好几条红线:
① 管壁发红。 钢材在暗处约 600℃ 开始呈现暗红,850℃ 已是明亮的橙红。知识库里判断电热管优劣的土办法就是"在空气中干烧,表面发红后断电"——反过来说,正常干烧管工作到发红是常态,这正是 8 W/cm² 设计的预期状态,不是失效。
② 氧化皮开始不老实。 不锈钢在 800℃ 以上氧化速率明显加快,氧化皮增厚后与基体的热膨胀差变大,反复冷热就会起皮、剥落。剥落处管壁变薄,局部热阻变化,形成新的热点。
③ 氧化皮剥落后散热更差。 这是干烧最阴的一条链:氧化皮本身就是一层热阻,它越厚,管壁要把同样的 q 推出去就需要更高的温度;温度更高又加快氧化。正反馈。
④ 镁粉与丝被一起加热。 管壁 850℃ 意味着紧贴管壁的镁粉层温度也在同一量级。镁粉的导热能力一旦因为密度不足而下降,热量就更多积在镁粉内,热态绝缘与耐压随之下降——知识库把这条路径写得很直白:导热能力不够 → 热量过分积聚并贮存在镁粉内 → 电热转换效率削弱、热态绝缘及耐压下降。
⑤ 丝的氧化加速。 铁铬铝丝在高温下的氧化膜生长速度与温度强相关,850℃ 长期运行会把寿命按"天"计消耗掉。这也是为什么同样的丝,水烧管能用几年,干烧管只能按工况重新选丝径。
六、案例:120V/1500W 误接 220V,5 个循环熔铝断阻
知识库里有一个非常典型的记录:一支 120V/1500W 的电水壶发热盘做干烧急冷测试,5 个循环后就出现发热管熔铝断阻,剖开看整个管身熔铝、镁粉外露。
按纯电阻负载复算功率:
P₂ = P₁ × (U₂/U₁)² = 1500 × (220/120)² = 1500 × 3.36 ≈ 5042 W
也就是约 5000W——与记录中实测的"功率达 5000W"完全吻合。功率变 3.36 倍,管表面积没变,q 也就变成 3.36 倍。
如果原设计 q 是水烧型的 38 W/cm²,此时 q ≈ 128 W/cm²。把这个数丢回上面的平衡方程:静止空气里要靠辐射+对流推走 1.28×10⁶ W/m²,需要的壁温远超钢的承受范围,更不用说铝。铝的熔点只有 660℃,而这条曲线在 q ≈ 4.7 W/cm² 时就已经越过 660℃——所以"熔铝"发生在 5 个循环内,完全是算得出来的结果,不是偶然。
这个案例的真正教训不在干烧本身,而在测试条件:干烧急冷的方案一旦没把电压调到额定值,测的就不是这支管,而是另一支功率大 3.4 倍的管。
七、最危险的时刻:水位下降的那一段
实际失效大多不是"整支管干烧",而是局部露出。水桶水位下降、锅体倾斜、蒸汽发生器补水滞后,都会让管子的某一段先离开水面。
此时的负荷分布是突变的:浸泡段仍在 38 W/cm² 的水烧世界,露出段立刻掉进 850℃ 的空气世界,而两支"世界"之间只隔几厘米管长。后果有两个:
- 轴向温差:同一条管上出现几百度的温度梯度,热应力集中在交界处,弯管 R 部、焊缝、封口端是薄弱点。
- 交界处的干湿循环:水位波动时,同一段反复进出水面,等于反复做急冷急热,氧化皮最容易在这里起皮。
所以干烧设计的关键不是"整支管能不能干烧",而是"最坏情况下露出的那一段有多长、负荷多高、有没有独立的限温保护"。选型时把"最坏工况"写成具体场景(低水位露出 1/3、风道堵塞、油面下降),比写"可干烧"有用得多。
八、干烧能力怎么设计,怎么验证
设计侧,四条路径按优先级排:
| 路径 | 做法 | 代价 |
|---|---|---|
| 降 q | 拉长发热段或降低功率 | 装配空间、升温速度 |
| 加大管径 | 同功率下管表面积按 D 线性增加 | 安装孔位、材料成本 |
| 加翅片/扩大散热面 | 翅片管把有效散热面积放大数倍 | 模具、风道设计 |
| 双回路 | 露出区域固定为低负荷段 | 成本最高,可靠性最好 |
四条路的共同点都是把 q 压到 8 W/cm² 以内,而不是"选一支更耐烧的管"。因为壁温是 q 与 h 的商,h 改不了(空气就是空气),只能改 q。
验证侧,干烧急冷试验是目前最接近真实失效的加速方法。 行业里没有统一的干烧急冷国际标准,各厂按客户要求自定,常见判据有两种口径:额定功率干烧急冷 500 次或 1000 次。对配 STRIX 温控器的电水壶发热盘,可以按温控器要求统一为:
1.15 倍功率干烧至温控器跳制 → 冲水冷却至室温 → 100 次循环 → 耐压 1.9kV / 0.5mA·s,不断阻,钢盘焊接面无异常
这套判据的逻辑很清晰:1.15 倍功率制造温度裕量压力,冲水冷却制造最大热冲击,100 次循环覆盖寿命期内的干烧次数,最后用耐压和不熔断两条硬指标收口。它比"烧红了没坏"这种目视判断可靠得多。
九、干烧校核清单
按顺序过一遍,五步能筛掉大部分隐患:
- 算 q:q = P ÷ (π × D × L发热),注意 L 只算发热段,扣除冷端与引出端。
- 确认介质与最坏工况:正常介质是什么?最坏情况露出多少?露出段的 q 是多少?
- 对表:空干烧 ≤8 W/cm²;水烧可达 30~40 W/cm²;油与接触传热按介质另取(四类工况的完整区间见管表面负荷定生死)。
- 反算壁温:用 q = h·ΔT + εσ(T⁴−T∞⁴) 解出平衡壁温,与管材、镁粉、丝的耐温上限逐一比对——尤其注意铝件 660℃ 这条线。
- 确认保护:限温器点位是否落在最易露出的那一段?复位型还是自复位?动作后能否切断全部回路?
第 4 步最容易被跳过,但它恰恰是唯一能给出"多少度"的步骤。有了温度,才有资格谈材料、谈寿命、谈保护点位。
中山市美科美五金电器有限公司按介质与最坏工况定制电热管与发热盘,空干烧类产品按 ≤8 W/cm² 设计并做干烧急冷循环验证。技术咨询:internationalsales@zsmeikemei.cn,电话 13326976639。