很多采购和结构工程师在选电热管时,习惯直接问"多少钱一支"或"能不能做到 2000W"。但一支电热管能不能长期稳定工作,早在报价之前就由四个输入参数决定了:加热介质、管表面温度、功率与升温时间、额定电压。这四个输入一旦确定,丝径、丝长、圈径与节距、引出棒规格、管材管径、镁粉目数与填充密度就都有了唯一解。
本文把这条设计链条完整拆开,每一步都给出可复算的公式和行业惯用参数,并用一个 220V / 1500W 的实际案例走完全程。文中数据来自美科美三十年电热元件制造与失效分析实践,涉及的材料牌号与工艺参数均按现行标准执行:JB/T 2379-2016《金属管状电热元件》、JB/T 4088.1-2022《日用管状电热元件》、GB 4706.1-2024《家用和类似用途电器的安全 通用要求》、GB/T 23150-2024《热水器用管状加热器》。
一、先算电压:功率对电压是平方关系
选型第一步不是挑丝,而是确认额定电压。电热管本质是一支固定电阻,功率遵循:
P = U² / R
这个平方关系意味着电压错配的后果被放大四倍。以一支 110V / 1200W 的电水壶发热管为例,若直接接到国内 220V 市电上:功率变为原来的 4 倍,即 4800W,管表面负荷瞬间超出设计值数倍,短时间就能让管内氧化镁粉变黑、绝缘急剧下降,随后烧断或击穿。
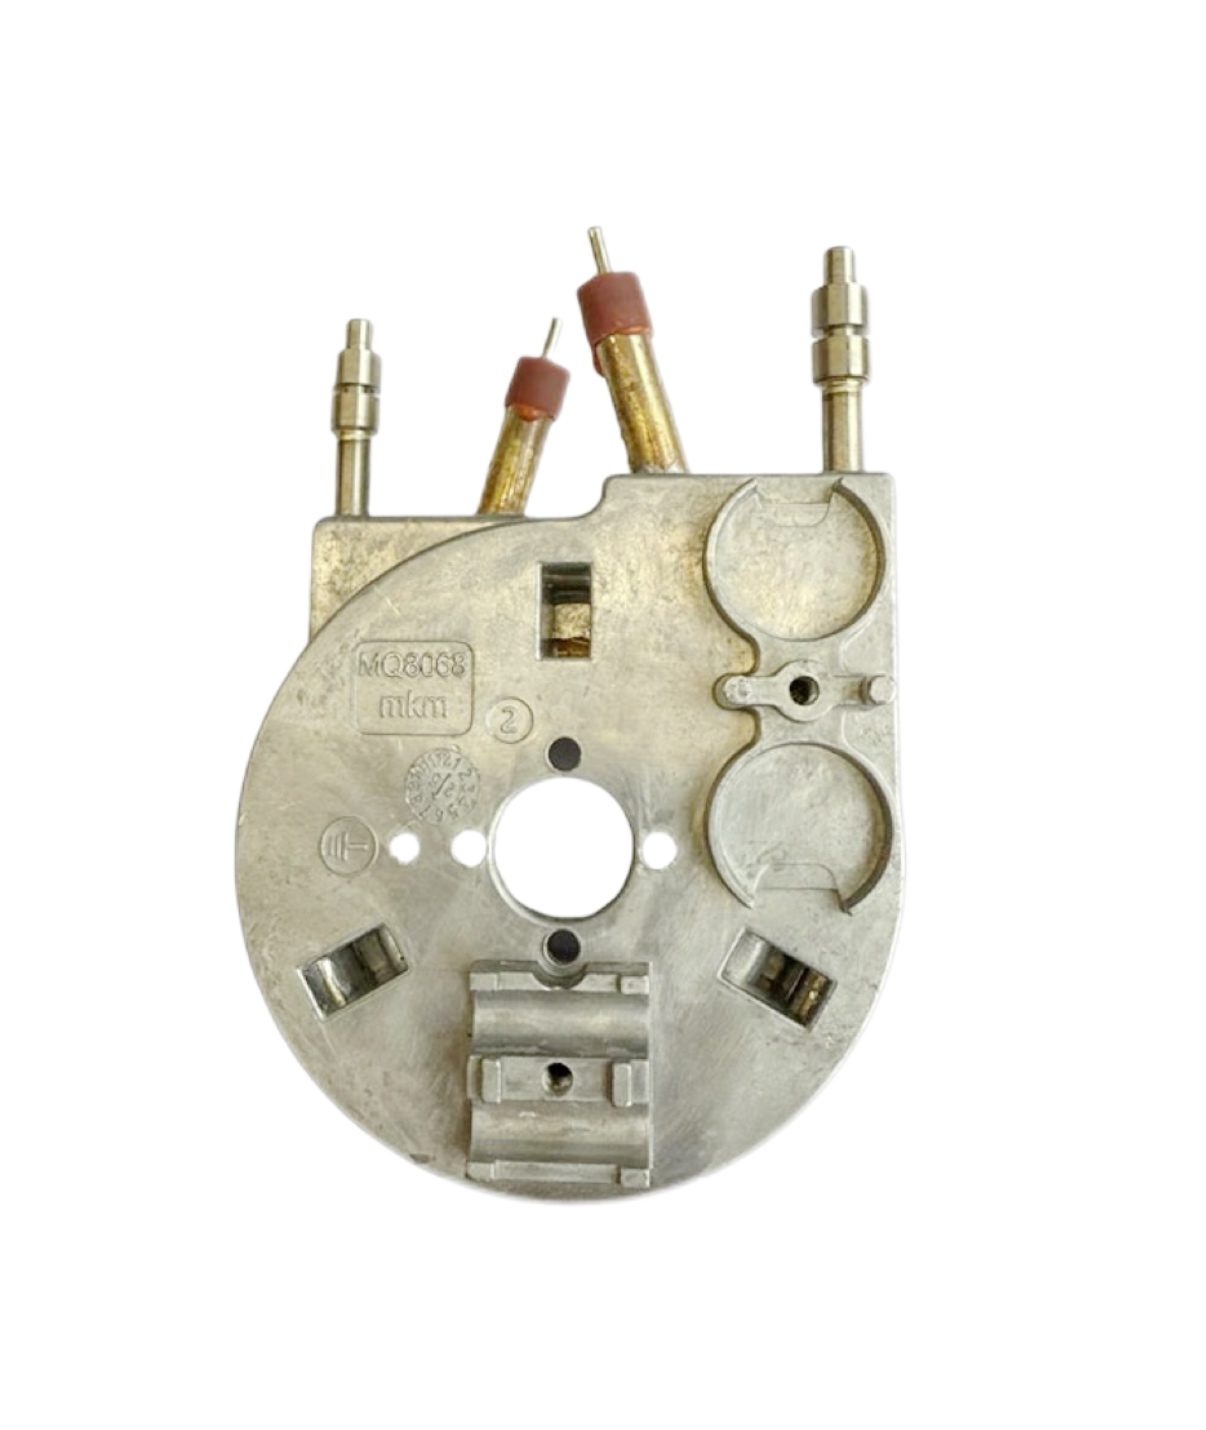
因此出口机型必须按目标市场电压设计:北美 110V/120V、欧洲与国内 220-240V,且要区分 50Hz/60Hz 对感性负载的影响(纯电阻负载影响很小)。一个常见的工程做法是同一结构做双电压版本,通过改变电阻丝长度而非线径来实现功率匹配——这也是为什么同一款发热体在 120V 与 230V 规格书里,丝长参数不同。
二、管材:强度、导热、耐蚀、成本四者的取舍
管材是电热管四大基本部件之一,直接决定耐蚀性与传热路径。四种主流管材的差异并不在"谁更好",而在"用在什么工况"。
| 对比维度 | 不锈钢管(304/316) | T2 紫铜管 | 邦迪管(镀铜铁管) | 铝管(A3003 / A1060) |
|---|---|---|---|---|
| 机械强度 | 大 | 较弱 | 中(低碳钢) | 低 |
| 导热性 | 低于铜管 | 优 | 中 | 优(复合盘传热均匀) |
| 耐蚀性 | 强,但易结水垢 | 不易结垢,长期易生铜绿 | 依赖镀层(1~3μm) | 良好,需表面处理 |
| 加工性 | 缩管、弯曲需控制延伸率 | 延展性好、封口时效性优 | 易弯曲、易焊接 | A3003 塑性高、焊接性好,切削性差 |
| 成本 | 较高 | 较低 | 低 | 低 |
| 典型应用 | 空干烧、蒸汽、食品接触水路、热水器 | 电水壶、即热式热水器、水中加热 | 家电通用结构件、异形管 | 复合盘类(电饭煲、电炖盅、电饼铛) |
两点工程提醒:
其一,铜与不锈钢的优缺点正好互补。 不锈钢强度高、抗腐蚀强但导热不如铜、且更易结水垢;铜导热好、不易结垢、合格率高、封口时效性优,但强度弱、长期使用表面会生铜绿。选择时应看水质与清洗周期,而不是单看材料单价。
其二,铝管要区分是否缩管。 A3003 属 Al-Mn 系防锈铝,强度不高但塑性、耐蚀、焊接性好,常用于不缩管工艺的复合盘类铝电热管及铝板铆钉;A1060(A1050 已基本被其替代)为工业纯铝,塑性更高,适用于缩管工艺的复合盘类铝电热管。用错牌号会在缩管工序直接开裂。
三、电阻丝:600℃ 是材质分界线
电阻丝决定了发热能力与寿命上限。行业惯用的分界原则很明确:管表面温度超过 600℃ 原则上选镍铬丝,低于 600℃ 选铁铬铝丝。三种常用牌号的核心参数如下:
| 性能项 | 0Cr25Al5(铁铬铝) | Cr20Ni80(镍铬) | Cr15Ni60(镍铬) |
|---|---|---|---|
| 20℃ 电阻率 | 1.42 μΩ·m | 1.09 μΩ·m | 1.12 μΩ·m |
| 最高使用温度 | 1300℃ | 1100℃ | 1000℃ |
| 适用温度分级 | 高温级(1100-1200℃ 元件) | 中温级(850-950℃ 元件) | 低温级(750-800℃ 以下) |
| 电流承载能力 | 80~90 A/mm² | 95~98 A/mm² | 88~90 A/mm² |
| 熔点约值 | 1500℃ | 1400℃ | 1390℃ |
| 主要优点 | 电阻率高、省材料、价格便宜、高温抗氧化好 | 高温强度大、无高温脆性、电气性能稳定、可焊可修 | 成本低于 Cr20Ni80,800℃ 以内可替代 |
| 主要短板 | 常温脆性、475℃ 与 1000℃ 以上脆性、可焊性差 | 含镍成本高、含硫气氛中易腐蚀断丝 | 温度上限较低 |
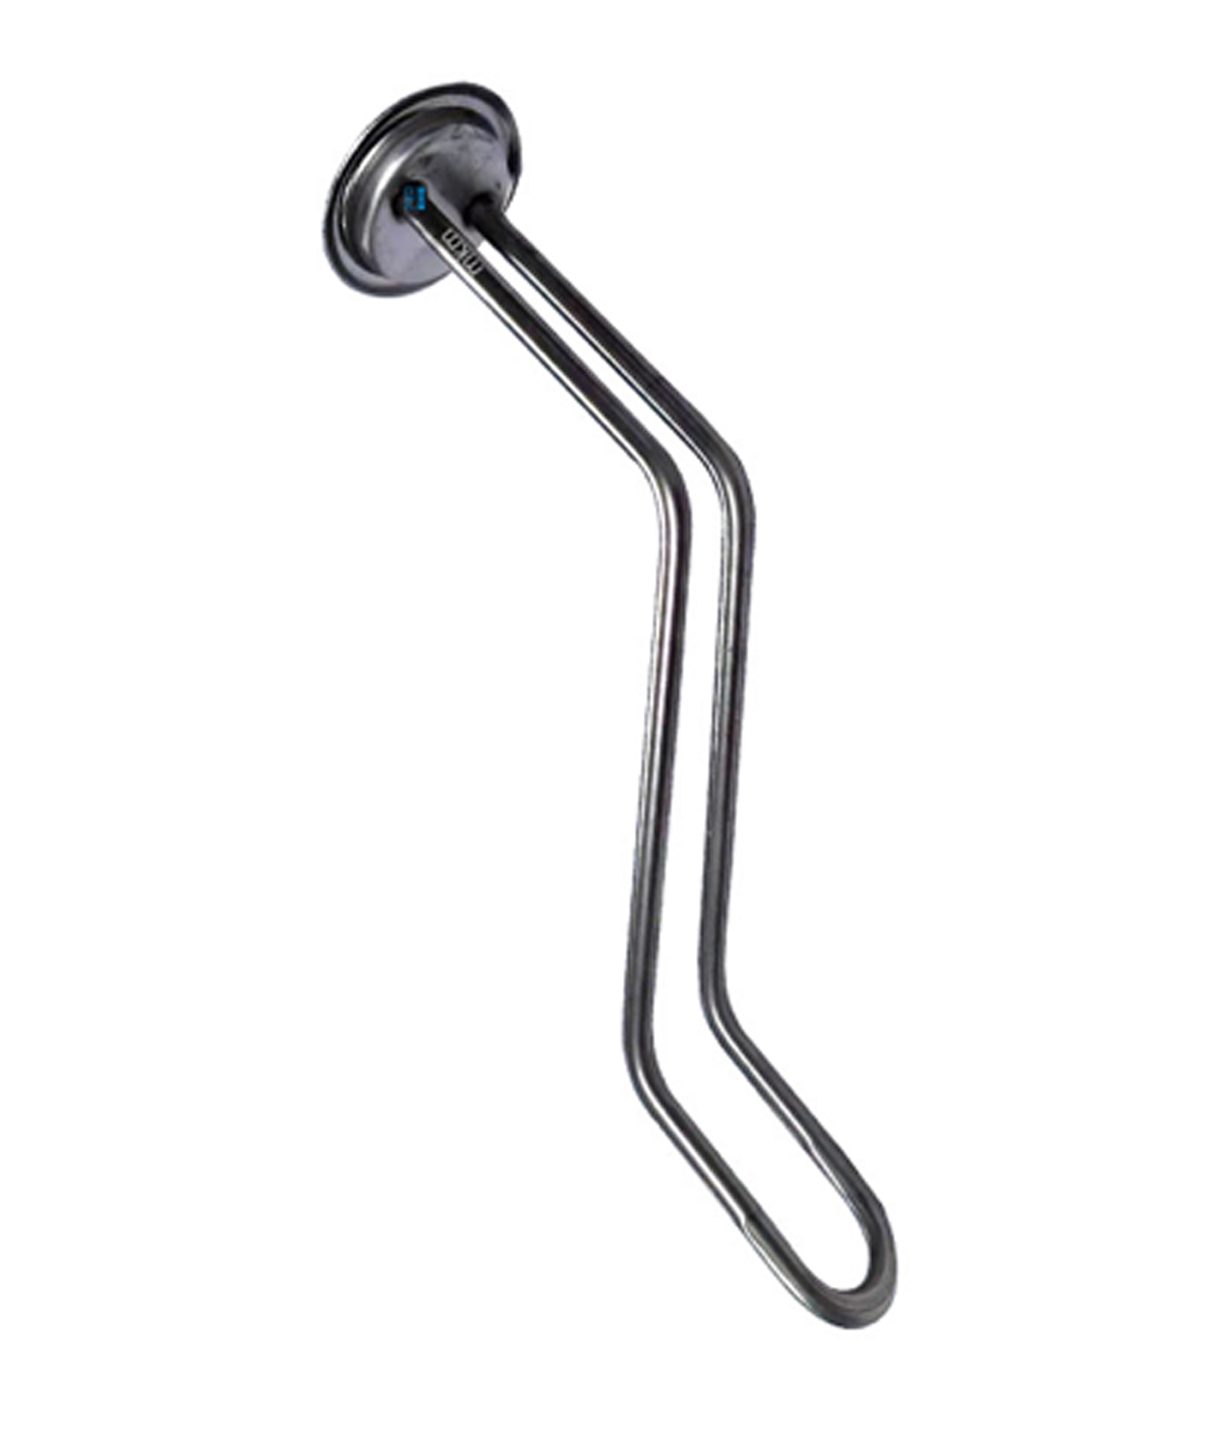
有一个成本陷阱值得单独说明:管负荷较高的热水器管与空干烧管,原本应按镍铬丝设计,部分厂家为压低成本改用铁铬铝丝。短期内"能用",但高温下铝元素逐步贫化、促进晶界析出物,电阻率稳定性变差,热态耐压与泄漏超标的风险明显上升——本质是用寿命换价格。做认证测试样品时更应优先选镍铬丝,避免苛刻条件测试后冷态电阻异常、功率衰减过大导致认证不通过。
四、丝径与表面负荷:把 1500W 算到毫米
确定牌号后,用"米电阻"把目标电阻换算成丝长。米电阻(Ω/m)的实用算法为:
米电阻 ≈ 电阻率 ÷ 3.142 ÷ (丝径 ÷ 2)²(丝径单位 mm)
常用丝径的每米电阻值可直接查表,例如 Cr20Ni80:Φ0.20 为 34.70 Ω/m、Φ0.30 为 15.98 Ω/m、Φ0.50 为 5.76 Ω/m、Φ1.00 为 1.39 Ω/m;0Cr25Al5 同规格分别约为 45.20、20.00、7.23、1.81 Ω/m。铁铬铝的米电阻比镍铬大得多,这也是它更省材料的原因。
案例:220V / 1500W 电水壶发热管
- 目标电阻:R = U²/P = 220² ÷ 1500 ≈ 32.3Ω;额定电流 I = P/U ≈ 6.8A。
- 选丝径:取 Cr20Ni80 Φ0.30mm,米电阻 15.98 Ω/m,则丝长 L = 32.3 ÷ 15.98 ≈ 2.02m。
- 算丝表面负荷:丝表面积 = 3.142 × 0.03cm × 202cm ≈ 19.0cm²;丝负荷 = 1500 ÷ 19.0 ≈ 78.8 W/cm²。
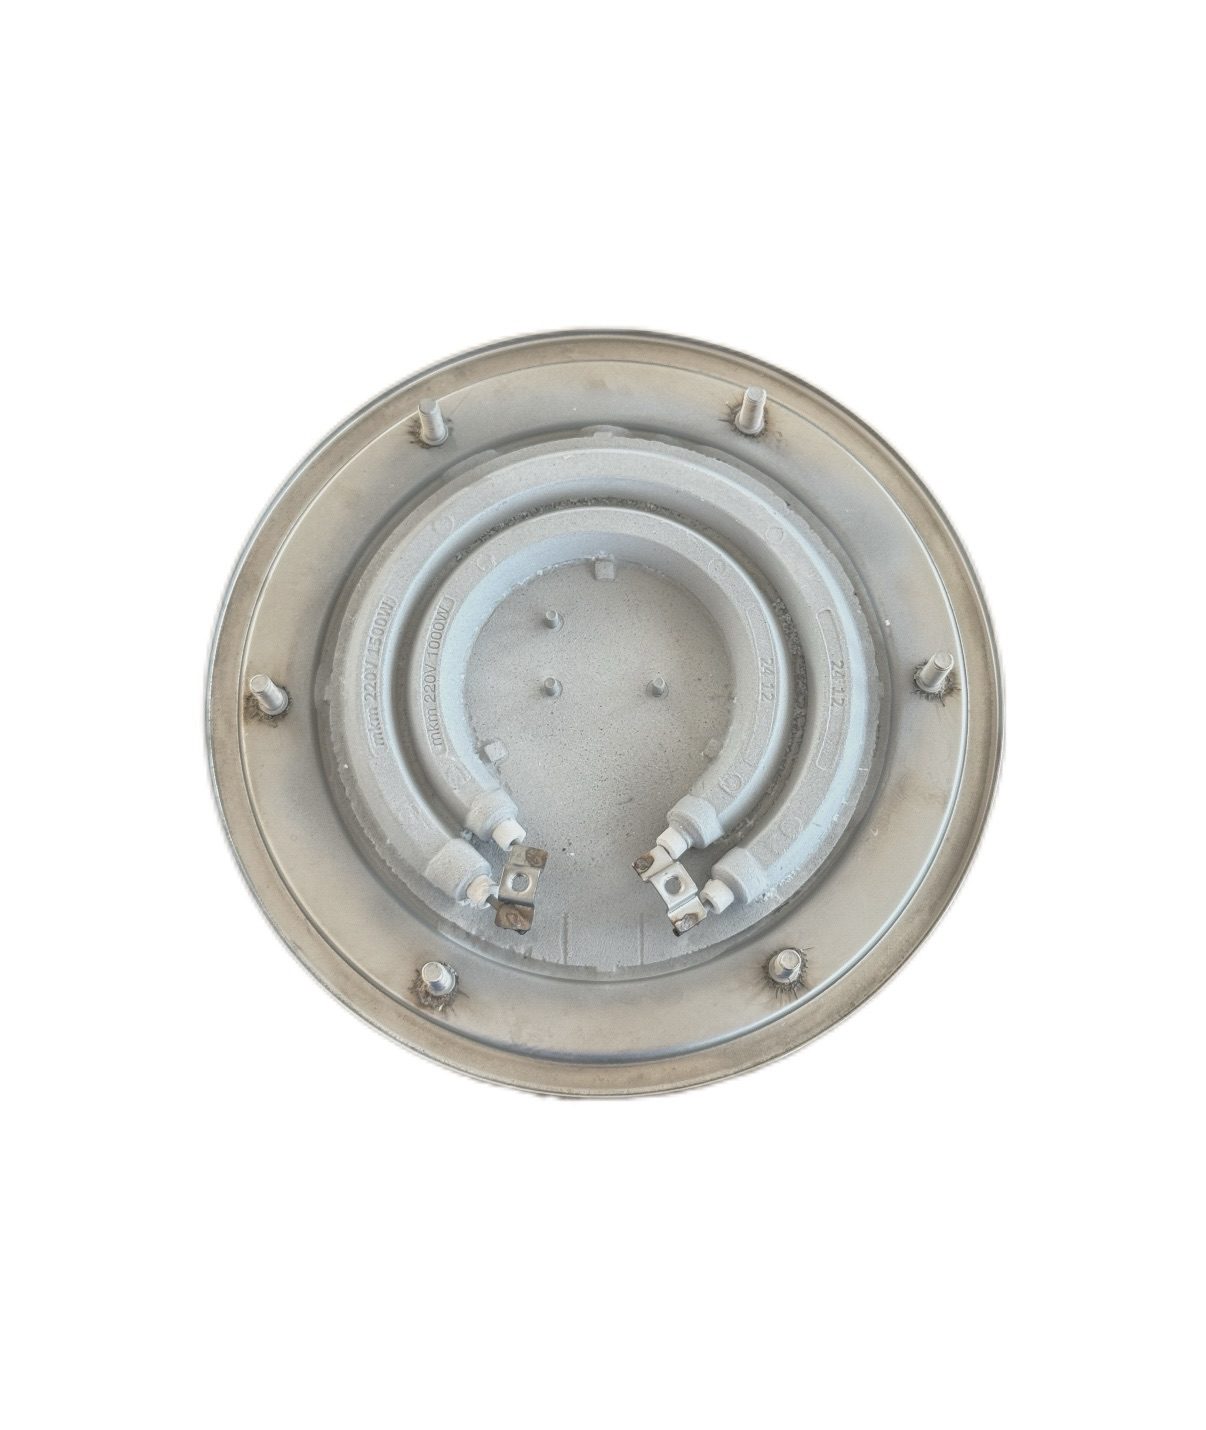
行业经验是丝负荷最大控制在 120W/cm² 以内,超过后需慎重评估寿命。本例 78.8W/cm² 留有约 35% 余量,属于合理区间。若把丝径降到 Φ0.26(米电阻约 20.50 Ω/m),丝长缩短到 1.58m,丝负荷会升至约 100W/cm² 以上,寿命风险显著增加——这就是"同样功率、不同丝径,价格差三成、寿命差数倍"的根本原因。
需要注意的是,丝负荷与管表面负荷是两个不同指标,前者约束发热丝自身温度,后者约束管壁与水/空气的换热,两者必须分别校核。
顺带说明常见断丝的四种成因,便于反向排查设计问题:线圈局部短路或在引出棒点焊附近堆积(细丝最常见)、丝径或材质承载能力不足、丝材表面损伤导致抗热冲击能力下降、加粉或设备异常造成拉丝不均局部过热。
五、线圈几何:D/d=10、S/d=2.5~3.5、S−d>0.4
丝长确定后,要把 2.02m 的丝装进约 200mm 的管子里,靠的是绕制成螺旋。绕制参数有三个必须同时满足的约束:
- D/d ≈ 10:线圈外径与丝径之比。D 取大能降低线圈表面温度、延长寿命,但会压缩爬电距离、增加耐压不良风险;D 取小则热阻增大、寿命下降但爬电距离更安全,需权衡。
- S/d = 2.5~3.5:节距与丝径之比。此区间线圈能被均匀拉伸,管表面温度分布平均,直接关系到最终寿命。
- S − d > 0.4mm:节距减丝径必须大于氧化镁粉最大颗粒粒径(0.4mm),否则加粉时会产生"筛选效应"——粗颗粒进不去线圈间隙,细粉填满后导热下降,寿命受损。
不同线径的推荐节距倍数:Φ0.12~0.19mm 取 5~8 倍,Φ0.20~0.32mm 取 3~4 倍,Φ0.35~0.55mm 取 2.5~3 倍。节距超过 4 倍时仅适用于低负荷密度电热管,高负荷产品若采用大节距,丝表面热应力上升,寿命明显下降。
案例续算
取 d=0.30mm、D=3.0mm、S=0.9mm:校验 S−d = 0.6mm > 0.4mm ✓,S/d = 3 ✓。单圈丝长 = 3.142 × 3.0 ≈ 9.42mm,总圈数 ≈ 2020 ÷ 9.42 ≈ 214 圈,绕制后轴向长度 ≈ 214 × 0.9 ≈ 193mm。这个 193mm 就是后续计算管径与管表面负荷的发热段长度,也是图纸上"发热区"尺寸的来源。
六、管径与管表面负荷:空干烧必须 ≤8W/cm²
管表面负荷的计算式很简单:
q = P ÷ (π × D管 × L发热)
沿用上例,发热段 193mm。若选用 Φ6.5 管,管表面积 = 3.142 × 0.65cm × 19.3cm ≈ 39.4cm²,q ≈ 1500 ÷ 39.4 ≈ 38 W/cm²。这在水加热、且处于沸腾对流状态的工况下是常见设计值——水的沸腾换热系数高,能把热量迅速带走;但如果同一支管用于空干烧,38W/cm² 会立刻造成管壁发红过热,属于严重超载。空干烧类电热管的行业经验上限是管表面负荷 ≤ 8W/cm²。
管表面负荷还与安全爬电距离存在耦合:爬电距离(电热丝外径至管内表面的距离)行业普遍要求 ≥1.2mm。距离越大,耐压越安全;但由于热阻与传热路径长度成正比,爬电距离过大又会推高丝温、降低热效率。这是一个必须在管径、丝径、镁粉目数之间反复迭代的平衡点。
七、引出棒:载流与温度双重校核
引出棒常被当作"小零件",但它同时承担载流、定位与封口端温度控制三项功能,是热态耐压不良的高发点。设计时需要两道校核。
第一道:载流能力
行业给出的基本载流系数为:不锈钢系列(SUS304/202/201)6.85 A/mm²,不锈铁系列(10#、8#、A3)7.92 A/mm²。按 18.18A 电流反算,所需截面积约 2.65mm²,对应直径 ≥1.84mm。常规民用管(Φ5.2~Φ10)引出棒外径多在 Φ1.6~Φ3.0 之间,工业管则基本在 M4~M6 范围。
第二道:温度校核(关键,也最容易被忽略)
封口材料通常为 RTV 硅胶,耐温约 250℃。引出棒在通电时的表面温度必须低于这个值,否则硅胶会逐步老化开裂,进而碳化、绝缘下降,甚至造成引出棒与管壳击穿。
以一支 220V / 4000W 电热管、不锈钢 Φ2.6×75mm 引出棒为例完整复算:
| 步骤 | 计算 | 结果 |
|---|---|---|
| 电流 | I = P/U = 4000 ÷ 220 | ≈ 18.18A |
| 棒电阻 | R = ρL/S = 0.7 × 0.075 ÷ (3.142 × 1.3²) | ≈ 0.01Ω |
| 棒上功耗 | P = I²R = 18.18² × 0.01 | ≈ 3.31W |
| 棒表面负荷 | q = P ÷ (π × 0.26cm × 7.5cm) = 3.31 ÷ 6.13 | ≈ 0.54 W/cm² |
| 对应棒温 | 按不锈钢表面负荷-温度关系 | 约 200~220℃ |
结论:200~220℃ 低于硅胶 250℃ 耐温,设计成立。若管径 ≥Φ10,可加大棒径或加长棒体以降低表面负荷;若管径 ≤Φ10,则优先加长或改用纯镍棒(电阻率约 0.1 μΩ·m,仅不锈钢的 1/7)。不建议用铁质引出棒——虽然电阻率略低,但表面易氧化、强度小、接触电阻大,反而带来新的失效点。
除载流与温度外,还有三个细节参数:引出棒硬度以洛氏 HRC16~20 为宜(过硬会导致缩管延伸率不足而断丝、R 部偏芯引发耐压不良);平头引出棒的穿线位长度建议 ≤7mm(兼顾加粉拉伸强度与电阻微调);螺纹形引出棒不适用于 ≤Φ0.26 的细丝,点焊与缩管后易断丝。
八、镁粉:目数配比与填充密度
氧化镁粉是绝缘与导热的双重载体,它的两个参数直接决定绝缘耐压与寿命:目数配比和填充密度。
目数配比的行业惯用组合是:粗粉 40~100 目约 40%、中粉 100~200 目约 40%、细粉 200~325 目约 20%。目数过大(粉过细)易吸潮、污染车间;目数过小(粉过粗)则缩管后易压伤电热丝表面,加粉时容易造成细丝偏芯、乱丝与线圈芯部空洞。
填充密度按质量除以有效体积计算:
ρ = m ÷ V,其中 V = 管内截面积 × 有效填粉长度
实测案例
金属空管 Φ9.5×0.45×908mm,有效填粉长度 908mm;空管质量 91.5g,振实后管内镁粉质量 223.9g,丝棒塞质量 10.1g。
- 管内截面积 = 3.142 × [(9.5 − 0.45×2) ÷ 2]² ≈ 0.581cm²
- 有效填充体积 = 0.581 × 90.8 ≈ 52.76cm³
- 镁粉净质量 = 223.9 − 91.5 − 10.1 = 122.3g
- 填充密度 ρ = 122.3 ÷ 52.76 ≈ 2.32 g/cm³
行业常规要求振实填充密度 ≥2.3 g/cm³,缩管后压实密度 ≥3.05 g/cm³,本例达标。密度不是越大越好:过松则导热差、丝温偏高易烧断、受潮后绝缘下降;过紧则镁粉没有热膨胀缓冲空间,管壁易鼓包开裂、小 R 弯曲处易断管。
计算时有四个常见误区:用松装密度代替填充密度(松装是自然堆积状态,未经振实,不能作为工艺参数)、用外径和整管长度算体积(必须用内径与有效填粉长度)、忽略丝棒塞质量(会系统性高估密度)、一次测量就定工艺(振粉时间、频率、目数都会改变结果,必须多取样取均值)。
九、定型后的校核清单
设计参数算完并不等于可以量产,还需按标准逐项验证。以下是电热管出厂与验证的常规项目,可作为设计评审的检查表:
| 校核项 | 常规要求 | 说明 |
|---|---|---|
| 冷态耐压 | 2000V/1s,击穿电流 0.5mA | 与绝缘层厚度、管长、弯曲 R 部数量相关 |
| 冷态绝缘 | 高温粉 ≥10000MΩ;中低温/改性粉 ≥1000MΩ | 主要取决于封口工艺 |
| 绝缘测试电压 | DC500V(标准档) | 部分企业用 DC1000V 非标档,结果偏差大 |
| 热态绝缘/耐压 | 按介质温度与电压实测 | 高温管重点考核泄漏电流 |
| 功率准确性 | 冷态电阻换算后核对偏差 | 投产前需做电阻温度系数试验 |
| 潮态试验 | 60±2℃、100%RH、168h | 试验前后绝缘耐压保持一致为合格 |
| 寿命 | 空干烧按 ≤8W/cm² 设计并做循环试验 | 与丝径、镁粉质量、表面负荷强相关 |
| 外观与尺寸 | 符合装配要求 | 反映工装与制造水平 |
镁粉自身还有两项容易忽略的指标:水溶液 pH 应在 7.0~8.0(测试前需在 600℃ 以上炉体中碳化表面矽油包覆层,再溶于水测量),碱性过大会腐蚀镍铬或铁铬铝电热丝;防潮性按恒温恒湿 168h 考核,且该指标只针对未加工状态的镁粉,制管后的受潮问题应归于制造工艺而非镁粉质量。
十、一页纸的设计逻辑
把整条链条压缩成一句话:介质与管表温度定管材;管表温度 600℃ 定丝材;功率与电压定电阻与丝长;丝负荷 ≤120W/cm² 与节距 S/d=2.5~3.5 定线圈几何;管表面负荷空干烧 ≤8W/cm² 定管径;载流系数与 250℃ 硅胶耐温定引出棒;目数配比与 ≥2.3 g/cm³ 定镁粉工艺。
这八个环节里,任何一个环节被"经验值"随手带过,最终都会以功率偏差、热态耐压不良、鼓包爆管或早期断丝的形式回到售后统计里。对采购方而言,判断一家电热元件供应商是否专业,最直接的方式是要求对方提供这份计算链——能不能把丝径、节距、引出棒温度和镁粉密度算清楚并给出实测数据,比任何宣传册都有说服力。
中山市美科美五金电器有限公司深耕电热元件三十年,覆盖电水壶、咖啡机、蒸煮锅、电饼铛、开水桶、即热蒸汽模块等发热配件,可依据客户结构图纸完成从管材选型到镁粉工艺的全链条设计与打样验证。如需针对具体功率、电压与装配空间做选型核算,欢迎联系我们的工程师团队。